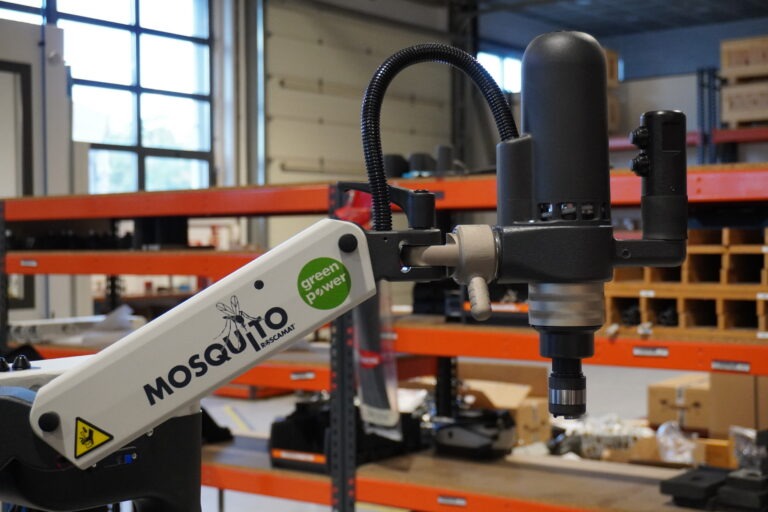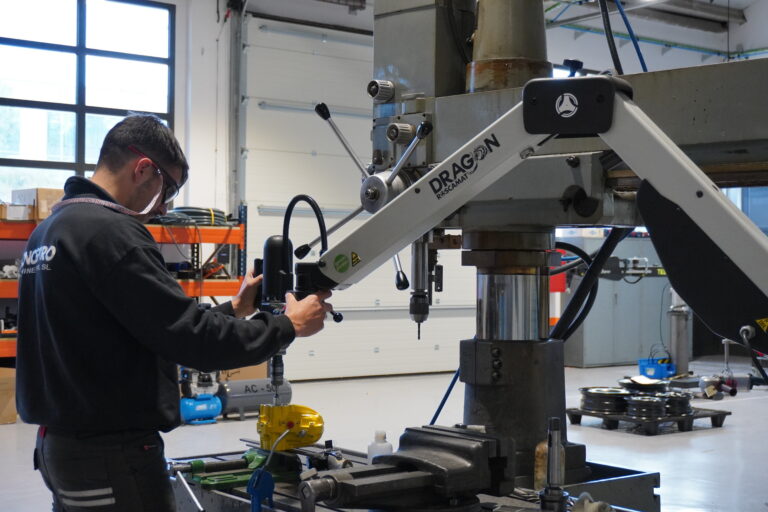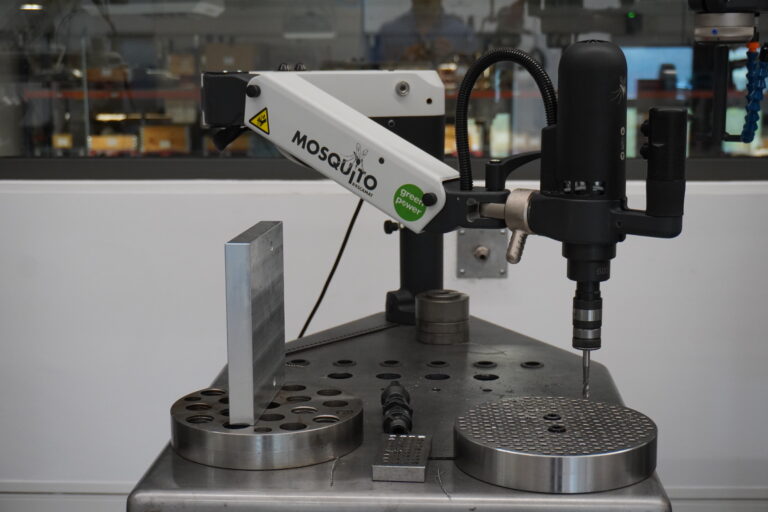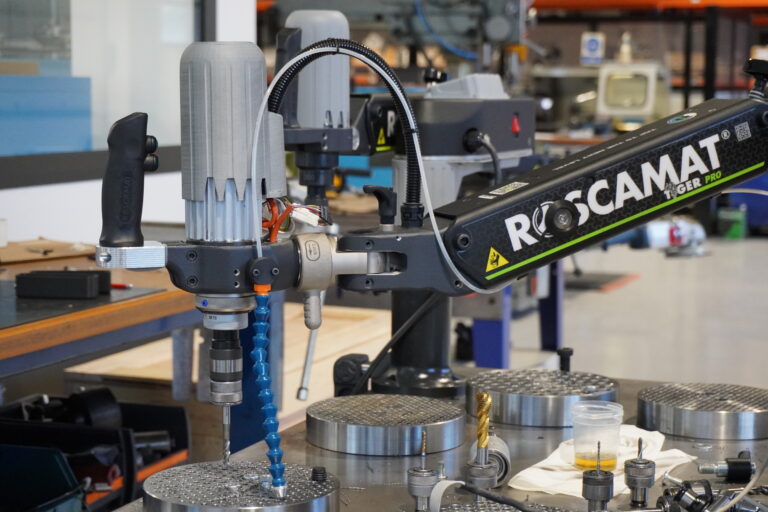
Eine Pneumatische Gewindeschneidmaschine kann die unproduktiven Zeiten beim Gewindeschneiden erheblich reduzieren. Ihre tatsächliche Leistung hängt jedoch nicht ausschließlich von der Motordrehzahl ab. In Produktionsumgebungen mit hohen Anforderungen muss die Produktivität anhand des gesamten Arbeitszyklus bewertet werden: Annäherung an das Werkstück, Positionierung, Gewindeschneiden, Drehrichtungsumkehr, Werkzeugwechsel und Bewegung zur nächsten Bohrung.
Aus diesem Grund ist es in der industriellen Fertigung aussagekräftiger, die Anzahl der pro Schicht fertiggestellten Gewinde zu analysieren als die Nenndrehzahl der Maschine. Die Kombination aus einem korrekt dimensionierten Gelenkarm, einer stabilen Druckluftversorgung, einem geeigneten Werkzeug und einer durchdachten Arbeitsplatzorganisation kann das Gewindeschneiden zu einem äußerst effizienten sekundären Bearbeitungsschritt machen.
Gewindeschneiden aus dem CNC-Bearbeitungszentrum auslagern, um Produktionskapazitäten freizusetzen
Einer der ersten Aspekte, die überprüft werden sollten, ist der Ort, an dem das Gewindeschneiden derzeit durchgeführt wird. Wenn ein CNC-Bearbeitungszentrum mit einfachen sekundären Bearbeitungsschritten belegt ist, kann dies die Kosten pro Werkstück erhöhen, obwohl dieselbe Spindel für Prozesse mit höherer Wertschöpfung eingesetzt werden könnte.
Eine unabhängige Arbeitsstation mit einem Pneumatischer Gewindeschneidarm ermöglicht es, Gewinde außerhalb des Bearbeitungszentrums herzustellen und CNC-Kapazitäten freizusetzen. Die Auswirkungen müssen anhand des gesamten Produktionsablaufs bewertet werden: Wenn ein Werkstück nach der Hauptbearbeitung mehrere Gewindebohrungen benötigt, kann die Verlagerung dieses Arbeitsschritts an eine separate Station die Durchlaufzeit verkürzen und verhindern, dass das Gewindeschneiden zum Engpass wird.
Drehzahl und Drehmoment an jedes Gewinde anpassen
Schneller zu arbeiten bedeutet nicht, grundsätzlich die höchste Drehzahl zu wählen. Ziel ist es, die Kombination aus Drehzahl und Drehmoment zu finden, die zum Durchmesser, zur Gewindesteigung, zum Material, zur Bohrungsgeometrie und zum verwendeten Gewindebohrer passt.
Bei der Roscamat 400 beispielsweise verfügt das modulare System über sieben austauschbare Module mit Drehzahlen zwischen 90 und 2.100 U/min und maximalen Drehmomenten von 6 bis 150 Nm. Diese Konstruktion ermöglicht es, die Bearbeitungswerkzeuge entsprechend dem jeweiligen Arbeitsvorgang zu konfigurieren, anstatt mit einem einzigen Kompromiss zwischen Drehzahl und Drehmoment arbeiten zu müssen.
Werkzeugwechselzeiten reduzieren
In Werkstätten mit hoher Variantenvielfalt kann die zwischen den Bearbeitungsschritten verlorene Zeit ebenso relevant sein wie die eigentliche Schnittzeit. Schnellwechsel-Gewindebohrerhalter ermöglichen den Wechsel zwischen unterschiedlichen Gewindegrößen, ohne dass jeder Referenzwechsel einen langwierigen Rüstvorgang erfordert.
Dieser Vorteil nimmt zu, wenn dieselbe Arbeitsstation während einer Schicht unterschiedliche Werkstücke bearbeitet: Die Einsparung weniger Sekunden, die sich dutzende oder hunderte Male wiederholt, wirkt sich unmittelbar auf die effektive Kapazität des Arbeitsplatzes aus.
Den Gewindebohrer schützen, um auch das Werkstück zu schützen
Ein Werkzeugbruch darf nicht ausschließlich anhand des Preises des Gewindebohrers bewertet werden. Tritt er an einem Werkstück auf, in das bereits hochwertige Bearbeitungsleistungen eingeflossen sind, können die Folgen die Werkzeugentfernung, einen Produktionsstillstand, Nacharbeit oder sogar den Ausschuss des Bauteils umfassen.
Gewindebohrerhalter mit Sicherheitskupplung ermöglichen es, dieses Risiko bei Anwendungen wie Sacklochbohrungen zu begrenzen, indem die Kupplung beim Erreichen des Bohrungsgrundes durchrutscht. Diese mechanische Schutzfunktion trägt zur Prozessstabilität bei und reduziert ungeplante Stillstände.
Auch die Druckluftversorgung bestimmt die Zykluszeit
Eine pneumatische Gewindeschneidmaschine kann nur dann ein stabiles Betriebsverhalten gewährleisten, wenn sie mit dem erforderlichen Volumenstrom und dynamischen Druck versorgt wird. Es reicht nicht aus, lediglich den statischen Druck am Kompressor zu überprüfen. Ein unterdimensionierter Schlauch, eine übermäßige Leitungslänge, strömungsbegrenzende Kupplungen oder Druckverluste können gerade während des Arbeitszyklus zu einem Druckabfall führen.
Deshalb ist die Druckluftaufbereitung ein Bestandteil des Prozesses. Die Roscamat 400 verfügt über eine Druckluftaufbereitungseinheit, die aus Filter, Druckregler und Öler besteht. Die korrekte Dimensionierung und regelmäßige Überprüfung dieser Komponenten helfen dabei, das vorgesehene Betriebsverhalten des Motors aufrechtzuerhalten und zu verhindern, dass Schwankungen in der Druckluftinstallation zu unterschiedlichen Zykluszeiten führen.
Ergonomie und Reichweite: Produktivität über die gesamte Schicht
Bei wiederkehrenden Arbeitsvorgängen stehen Produktivität und Ergonomie in direktem Zusammenhang. Ein ausbalancierter Gelenkarm ermöglicht es, den Werkzeugkopf zu jeder Bohrung zu bewegen, ohne dass der Bediener ständig das Gewicht des Motors tragen oder schwere Werkstücke neu positionieren muss, um sie näher an das Werkzeug zu bringen.
Bei der Roscamat 400 ist der Radialarm um 360° drehbar, und das System hält die Rechtwinkligkeit zur Arbeitsfläche aufrecht. Der Arbeitsradius beträgt in der Standardkonfiguration 1.100 mm und in der VH-Version 1.220 mm. Bei großvolumigen Bauteilen oder zahlreichen Gewindebohrungen, die über eine große Fläche verteilt sind, kann diese Reichweite zusätzliche Bewegungen ohne Wertschöpfung vermeiden.
Die pneumatische Gewindeschneidmaschine zu einer hochproduktiven Arbeitsstation machen
Die Optimierung des Gewindeschneidens erfordert eine Betrachtung des gesamten Prozesses. Drehzahl und Drehmoment müssen auf das Material und die Gewindegröße abgestimmt sein; die Druckluftversorgung muss unter stabilen Bedingungen erfolgen; Werkzeugwechsel müssen schnell durchgeführt werden können; das Werkstück muss zugänglich bleiben und der Bediener muss die Arbeitsgeschwindigkeit ohne unnötige körperliche Belastung aufrechterhalten können.
Roscamat entwickelt seit 1987 Gelenkarme für das industrielle Gewindeschneiden und bietet pneumatische Maschinen mit Leistungsmerkmalen, die auf unterschiedliche Fertigungsanforderungen abgestimmt sind. Wenn Sie die Zykluszeiten Ihrer Gewindeschneidarbeiten reduzieren möchten, kontaktieren Sie Roscamat, um die für Ihren Produktionsprozess am besten geeignete Maschinenkonfiguration, Reichweite, Drehzahl, Drehmoment und Zubehörteile zu analysieren.