La selección de una máquina de roscar debe partir de las características mecánicas del material, la geometría de la rosca y las condiciones reales de producción. El par requerido, la velocidad de giro y la precisión del avance axial determinan la estabilidad del proceso, el desgaste de la herramienta y la calidad final del mecanizado.
En aplicaciones industriales, elegir una roscadora únicamente por su capacidad nominal de roscado puede conducir a problemas de productividad, roturas de machos y variaciones dimensionales. Es necesario evaluar conjuntamente la maquinabilidad del material, el diámetro y paso de la rosca, la profundidad del agujero y la frecuencia de operación.
Cómo influye el material en la selección de una máquina de roscar
La resistencia al corte, la ductilidad y el comportamiento térmico de cada material condicionan la elección de la máquina y de las herramientas de corte para metal. Dos piezas con idéntica geometría de rosca pueden requerir parámetros de mecanizado muy diferentes.
Acero inoxidable y aleaciones de alta resistencia
Los aceros inoxidables austeníticos presentan una elevada tendencia al endurecimiento por deformación y una conductividad térmica relativamente baja. Estas características incrementan las exigencias sobre el par de roscado y la evacuación del calor.
La máquina debe proporcionar suficiente par a la velocidad de trabajo seleccionada, sin comprometer la estabilidad del giro. Una velocidad excesiva, una lubricación inadecuada o una herramienta desgastada pueden acelerar el deterioro del filo y provocar fallos durante la inversión del sentido de rotación.
Acero al carbono y materiales de uso estructural
En aceros al carbono, la selección depende de la resistencia mecánica, el estado metalúrgico y las condiciones de formación de viruta. Los aceros de fácil mecanización permiten trabajar con parámetros más productivos, mientras que los materiales de mayor resistencia requieren ajustar el régimen de corte.
La rigidez del conjunto máquina-herramienta, la alineación del macho y la lubricación resultan determinantes para mantener la repetibilidad, especialmente en roscas profundas y ciclos de producción continuados.
Aluminio y aleaciones ligeras
El aluminio admite generalmente velocidades de corte superiores, aunque su tendencia a la adhesión exige prestar atención a la geometría y al recubrimiento del macho.
En aleaciones dúctiles, el roscado por conformación puede constituir una alternativa al corte convencional. Este proceso desplaza el material sin generar viruta, pero requiere un diámetro previo del agujero cuidadosamente controlado y un par de trabajo superior al de determinadas operaciones por corte.
Par de roscado y velocidad: criterios para dimensionar el equipo
El par necesario no depende exclusivamente del diámetro nominal. También intervienen el paso, la resistencia del material, el porcentaje de perfil generado, la geometría del macho y las condiciones de lubricación.
Una máquina de roscar industrial debe disponer de una reserva de par suficiente para absorber las variaciones del proceso sin trabajar permanentemente en el límite de su capacidad. Esta condición adquiere especial importancia en roscas de gran diámetro y materiales de elevada resistencia.
La velocidad debe ajustarse al material y a la herramienta, considerando que la velocidad de corte es proporcional al diámetro y a las revoluciones por minuto. Por tanto, mantener las mismas RPM en diferentes diámetros implica modificar las condiciones de corte.
Las roscadoras eléctricas y neumáticas ofrecen distintas posibilidades de regulación y comportamiento dinámico. Su elección debe responder al rango de trabajo, al control requerido y a las condiciones de utilización, no únicamente a la fuente de accionamiento.
Precisión, alineación y repetibilidad del proceso de roscado
La precisión de una operación de roscado no depende exclusivamente de la calidad de las herramientas de precisión. La perpendicularidad respecto a la superficie, la alineación con el agujero previo y la libertad de avance axial influyen directamente en la calidad de la rosca.
Los esfuerzos laterales provocados por una alineación deficiente pueden incrementar el desgaste del macho y generar desviaciones geométricas. En producción repetitiva, estos problemas se traducen en mayor dispersión de resultados y un incremento de las intervenciones correctivas.
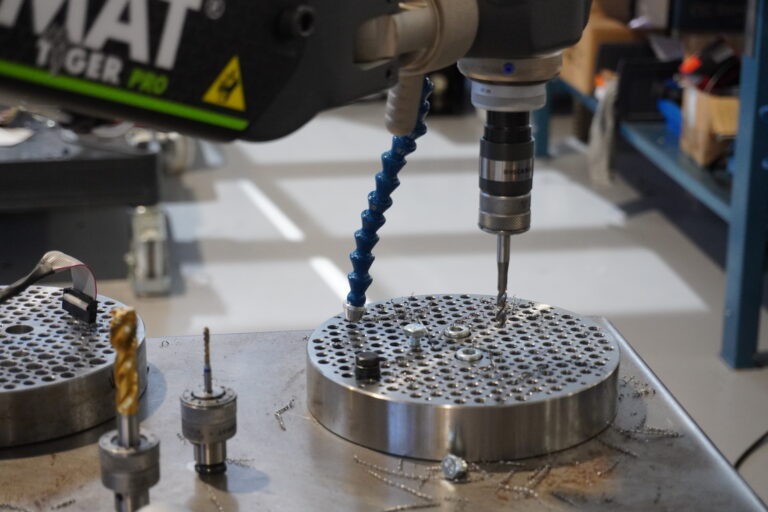
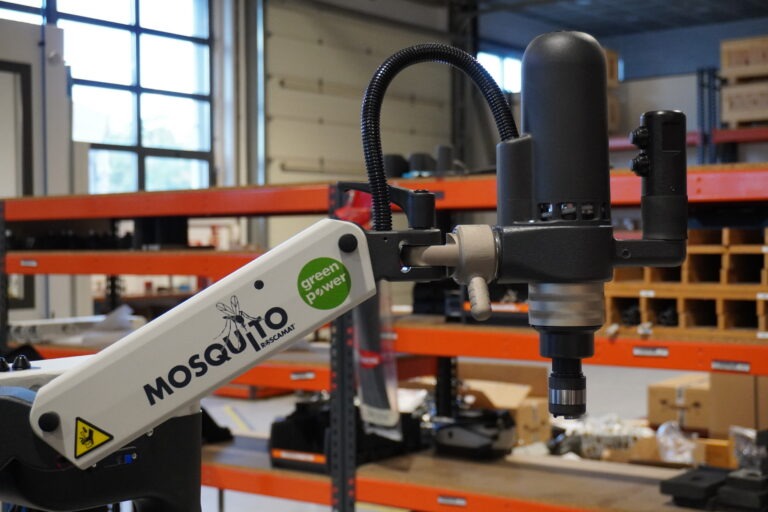
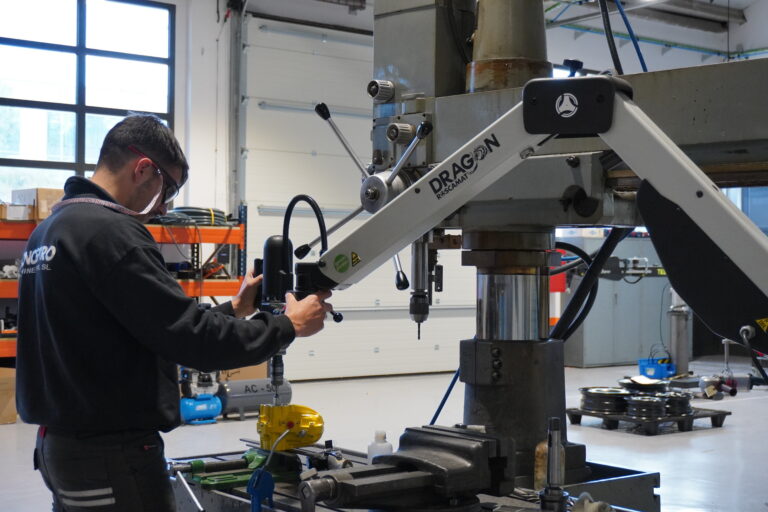
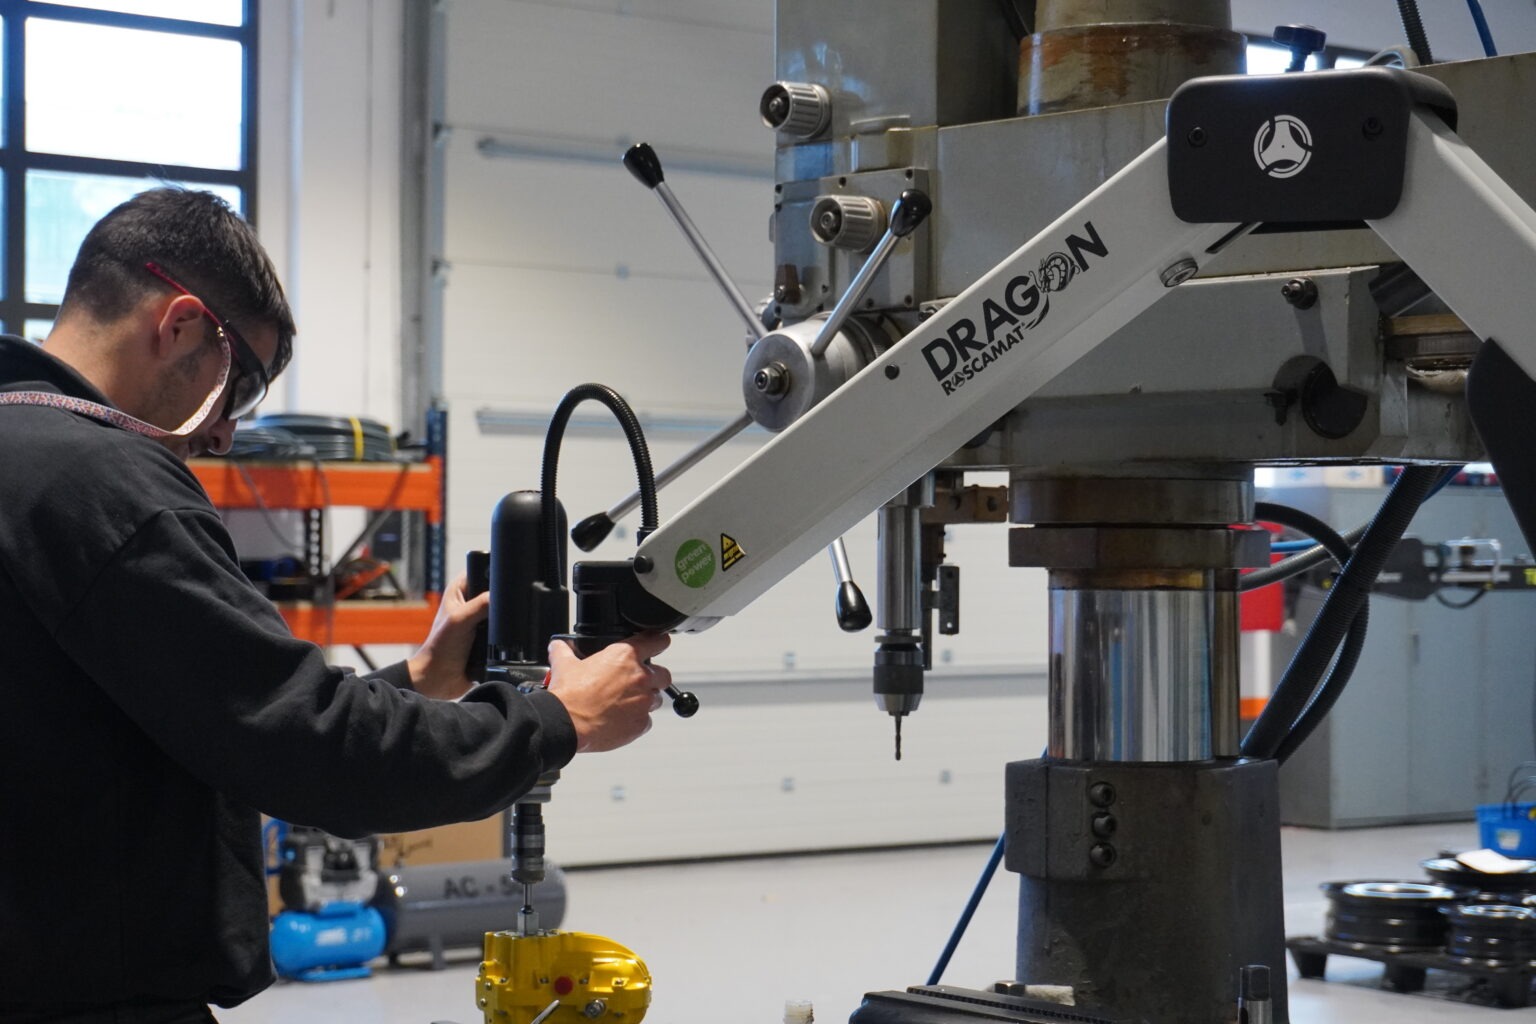
Los sistemas de brazo articulado permiten posicionar la herramienta sobre diferentes puntos de trabajo, reduciendo la necesidad de manipular piezas voluminosas. Su correcta configuración facilita operaciones de roscado fuera del centro de mecanizado CNC y contribuye a liberar capacidad en equipos de mayor coste operativo.
Roscamat: soluciones de roscado adaptadas a las exigencias industriales
La elección de una máquina de roscar debe considerar tanto las propiedades del material como la integración del equipo en el proceso productivo.
Roscamat desarrolla soluciones orientadas al roscado industrial mediante sistemas de brazo articulado, con alternativas de accionamiento eléctrico y neumático para diferentes necesidades de fabricación.
La selección del equipo adecuado permite adaptar el proceso al rango de roscas, las características de las piezas, la frecuencia de utilización y las condiciones ergonómicas del puesto.
Contacta con nuestro equipo técnico para estudiar las necesidades de tu aplicación y seleccionar una solución que combine capacidad de roscado, precisión y productividad.