Le choix d’une machine de taraudage doit partir des caractéristiques mécaniques du matériau, de la géométrie du filetage et des conditions réelles de production. Le couple nécessaire, la vitesse de rotation et la précision de l’avance axiale déterminent la stabilité du processus, l’usure de l’outil et la qualité finale de l’usinage.
Dans les applications industrielles, choisir une machine à tarauder uniquement en fonction de sa capacité nominale de taraudage peut entraîner des problèmes de productivité, des ruptures de tarauds et des variations dimensionnelles. Il est nécessaire d’évaluer conjointement l’usinabilité du matériau, le diamètre et le pas du filetage, la profondeur du trou et la fréquence des opérations.
Comment le matériau influence le choix d’une machine de taraudage
La résistance à la coupe, la ductilité et le comportement thermique de chaque matériau conditionnent le choix de la machine et des Outils de coupe pour métal. Deux pièces présentant une géométrie de filetage identique peuvent nécessiter des paramètres d’usinage très différents.
Acier inoxydable et alliages à haute résistance
Les aciers inoxydables austénitiques présentent une forte tendance à l’écrouissage et une conductivité thermique relativement faible. Ces caractéristiques augmentent les exigences en matière de couple de taraudage et d’évacuation de la chaleur.
La machine doit fournir un couple suffisant à la vitesse de travail sélectionnée, sans compromettre la stabilité de la rotation. Une vitesse excessive, une lubrification inadaptée ou un outil usé peuvent accélérer la détérioration de l’arête de coupe et provoquer des défaillances lors de l’inversion du sens de rotation.
Acier au carbone et matériaux de construction
Pour les aciers au carbone, le choix dépend de la résistance mécanique, de l’état métallurgique et des conditions de formation des copeaux. Les aciers de décolletage permettent de travailler avec des paramètres plus productifs, tandis que les matériaux à plus haute résistance nécessitent un ajustement des conditions de coupe.
La rigidité de l’ensemble machine-outil, l’alignement du taraud et la lubrification sont déterminants pour maintenir la répétabilité, notamment pour les filetages profonds et les cycles de production continus.
Aluminium et alliages légers
L’aluminium permet généralement des vitesses de coupe plus élevées, bien que sa tendance à l’adhérence nécessite une attention particulière à la géométrie et au revêtement du taraud.
Dans les alliages ductiles, le taraudage par déformation peut constituer une alternative au taraudage par coupe conventionnel. Ce procédé déplace le matériau sans générer de copeaux, mais nécessite un diamètre de préperçage soigneusement contrôlé et un couple de travail supérieur à celui de certaines opérations par coupe.
Couple de taraudage et vitesse : critères de dimensionnement de l’équipement
Le couple nécessaire ne dépend pas exclusivement du diamètre nominal. Le pas, la résistance du matériau, le pourcentage du profil de filetage réalisé, la géométrie du taraud et les conditions de lubrification interviennent également.
Une machine de taraudage industrielle doit disposer d’une réserve de couple suffisante pour absorber les variations du processus sans fonctionner en permanence à la limite de sa capacité. Cette condition revêt une importance particulière pour les filetages de grand diamètre et les matériaux à haute résistance.
La vitesse doit être adaptée au matériau et à l’outil, sachant que la vitesse de coupe est proportionnelle au diamètre et au nombre de tours par minute. Par conséquent, maintenir le même régime en tr/min pour différents diamètres implique une modification des conditions de coupe.
Les machines de taraudage électriques et pneumatiques offrent différentes possibilités de réglage et des comportements dynamiques distincts. Leur choix doit répondre à la plage de travail, au niveau de contrôle requis et aux conditions d’utilisation, et non uniquement à la source d’entraînement.
Précision, alignement et répétabilité du processus de taraudage
La précision d’une opération de taraudage ne dépend pas exclusivement de la qualité des Outils de précision. La perpendicularité par rapport à la surface, l’alignement avec le trou préalablement réalisé et la liberté d’avance axiale influencent directement la qualité du filetage.
Les efforts latéraux provoqués par un mauvais alignement peuvent accroître l’usure du taraud et générer des écarts géométriques. En production répétitive, ces problèmes se traduisent par une plus grande dispersion des résultats et une augmentation des interventions correctives.
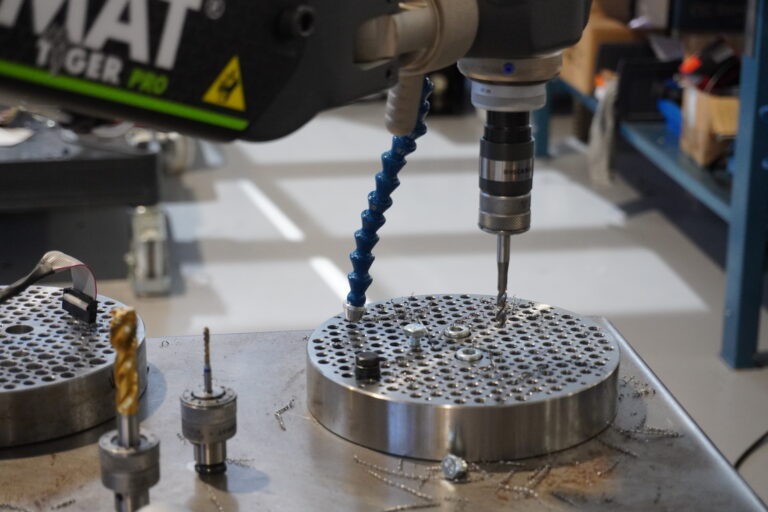
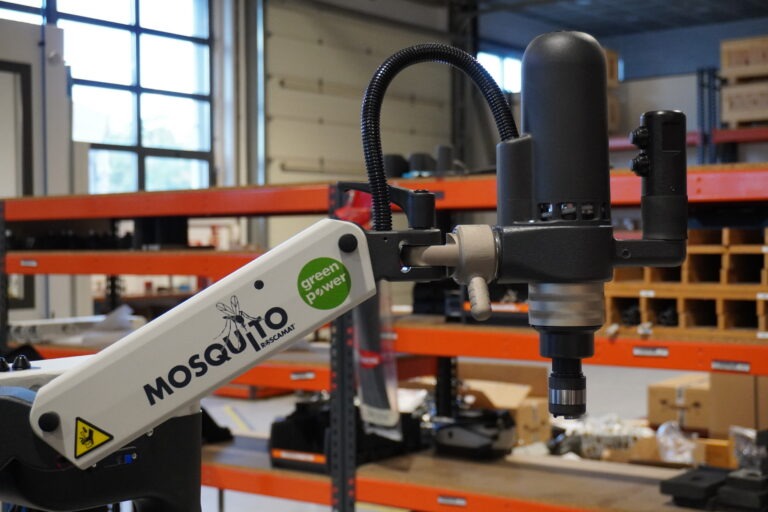
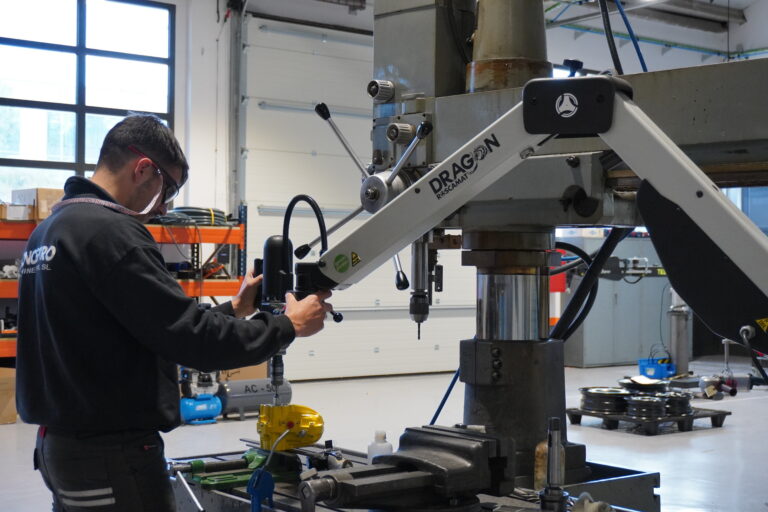
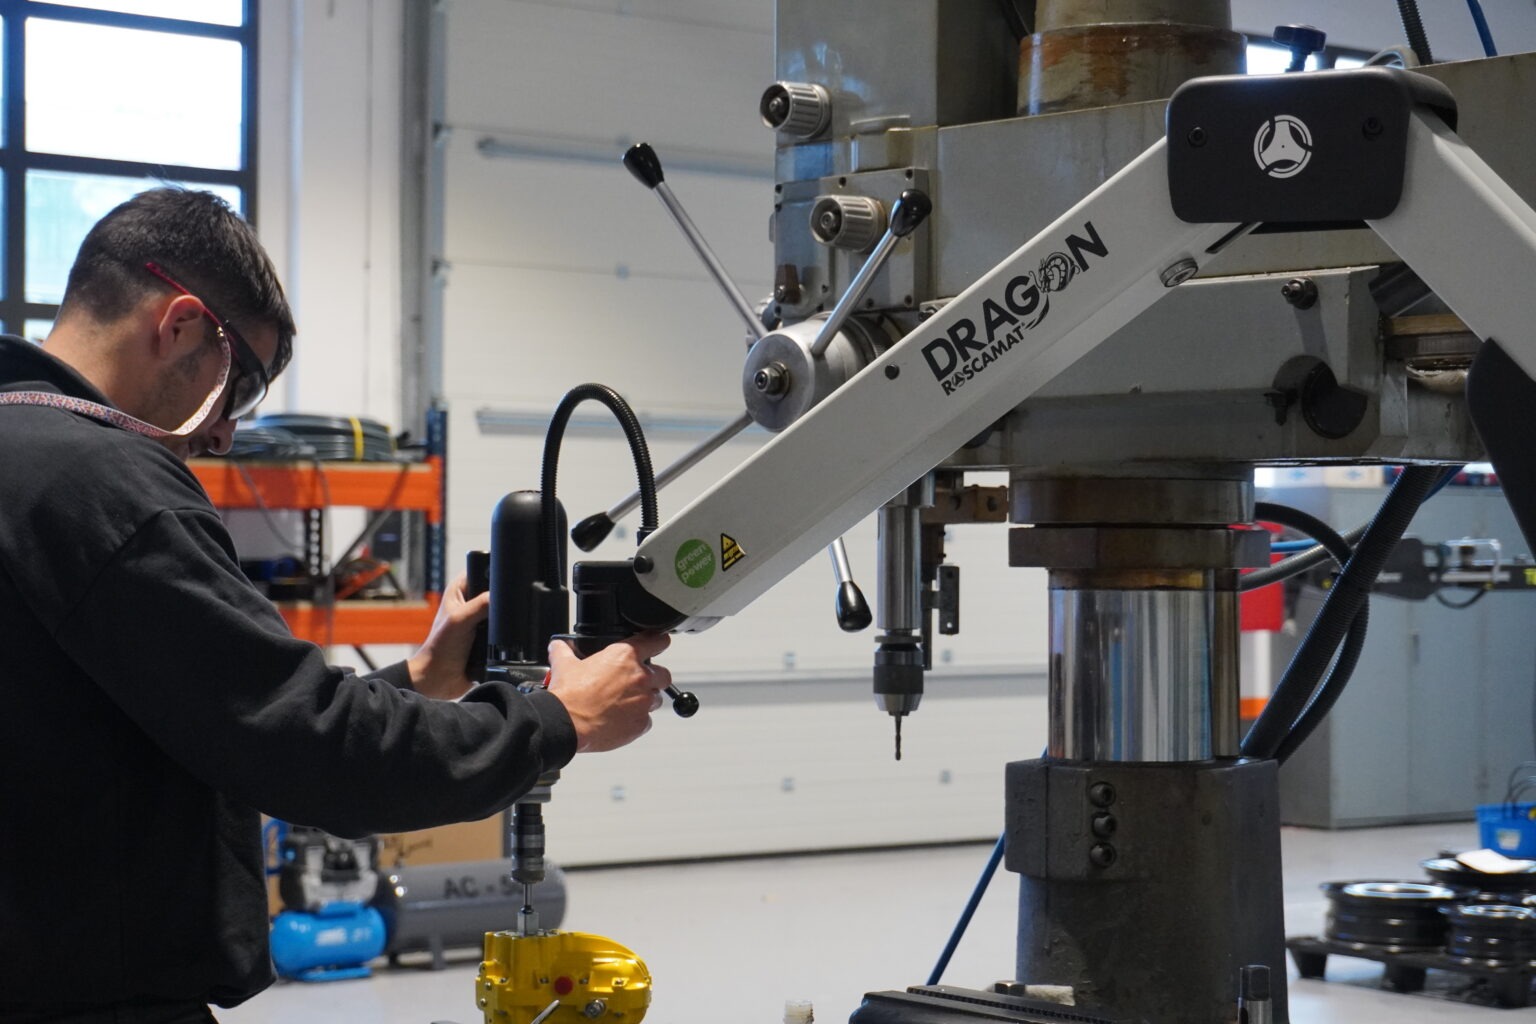
Les systèmes à bras articulé permettent de positionner l’outil sur différents points de travail, réduisant ainsi la nécessité de manipuler des pièces volumineuses. Leur configuration appropriée facilite les opérations de taraudage en dehors du Centre d’usinage CNC et contribue à libérer de la capacité sur des équipements dont les coûts d’exploitation sont plus élevés.
Roscamat : des solutions de taraudage adaptées aux exigences industrielles
Le choix d’une machine de taraudage doit prendre en compte aussi bien les propriétés du matériau que l’intégration de l’équipement dans le processus de production.
Roscamat développe des solutions destinées au taraudage industriel à l’aide de systèmes à bras articulé, avec des options d’entraînement électrique et pneumatique pour répondre à différents besoins de fabrication.
La sélection de l’équipement approprié permet d’adapter le processus à la plage de diamètres de filetage, aux caractéristiques des pièces, à la fréquence d’utilisation et aux conditions ergonomiques du poste de travail.
Contactez notre équipe technique pour étudier les besoins de votre application et sélectionner une solution alliant capacité de taraudage, précision et productivité.